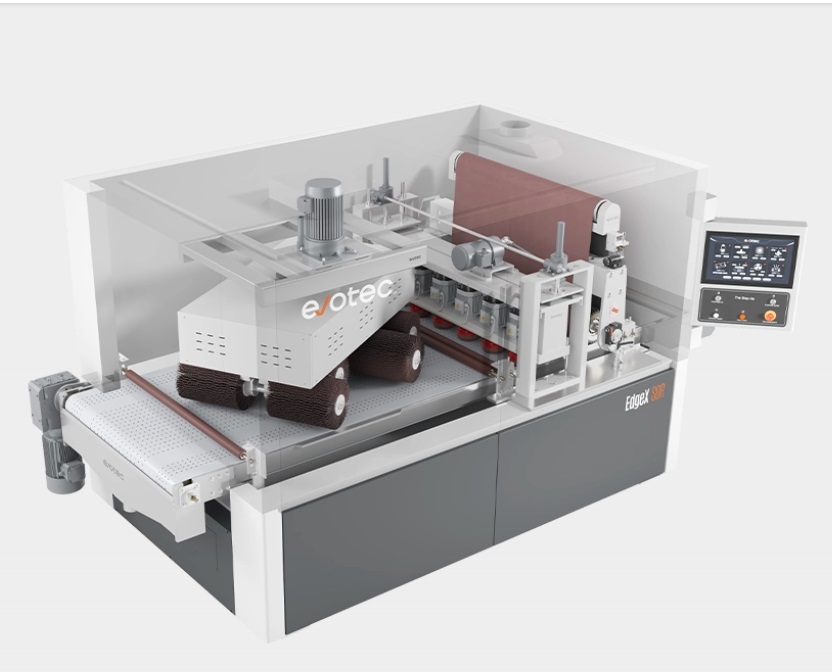
La Desbarbadora automática EdgeX SDR combina en un único proceso automatizado un desbarbado agresivo, un redondeado de bordes de alta precisión con acabado superficial multidireccional.
Ingenierizada para actuar con la misma eficacia en contornos exteriores como en geometrías interiores complejas, garantiza cantos uniformes de calidad R2.5+ y acabados impecables, listos para recubrimiento, pintura o ensamblaje directo. Diseñada para ofrecer máxima versatilidad y repetibilidad industrial, la serie SDR se establece como el estándar de referencia en la preparación de piezas metálicas de altas especificaciones.
Especificaciones Técnicas
| Especificación Técnica | SDR800 | SDR1000 | SDR1300 | SDR1600 |
| Ancho máx. de pieza (mm) | 800 | 1000 | 1300 | 1600 |
| Velocidad de avance (m/min) | 1 – 7 | 1 – 7 | 1 – 7 | 1 – 7 |
| Capacidad de carga máx. (kg) | 300 | 500 | 700 | 700 |
| Tamaño mín. de pieza (An. × L. mm) | 50 × 50 | 50 × 50 | 50 × 50 | 50 × 50 |
| Altura máx. de pieza (mm) | 1 – 100 | 1 – 100 | 1 – 100 | 1 – 100 |
| Dimensiones de la banda abrasiva (L. × An. mm) | 1900 × 820 | 2200 × 1020 | 2200 × 1320 | 2200 × 1620 |
| Cepillo(s) rotativo(s) (mm) | 300 × 300 × 40 (Juego de 4) | 300 × 300 × 40 (Juego de 6) | 400 × 300 × 40 (Juego de 8) | 450 × 300 × 40 (Juego de 8) |
| Alimentación y Potencia nominal | 400 V | 50 Hz 80 A | 34 kW | 400 V | 50 Hz 100 A | 44 kW | 400 V | 50 Hz 160 A | 70 kW | 400 V | 50 Hz 180 A | 74 kW |
| Dimensiones de la máquina (L. × An. × Al. m) | 3,3 × 1,65 × 2,25 | 3,7 × 1,85 × 2,25 | 4,2 × 2,25 × 2,3 | 4,2 × 2,25 × 2,3 |
| Peso de la máquina (kg) | 3200 | 3800 | 5900 | 6600 |
Principios de Funcionamiento y Módulos Tecnológicos – EdgeX SDR
1. Módulo de Cabezal de Tambor (Banda Abrasiva Ancha)
Ubicado en la sección frontal de la máquina, el módulo de cabezal de tambor se encarga del desbarbado estándar, el desescoriado (deslagging) y la nivelación inicial de la superficie.
- Tecnología de precisión: Incorpora compensación abrasiva automatizada y alineación/centrado automático de banda (belt tracking), eliminando eficazmente las rebabas verticales y la escoria procedentes de los procesos de corte (láser, plasma, oxicorte), punzonado y cizallado.
2. Módulo de Cepillos Superiores (Top Brushes)
Situado en la zona media del flujo de trabajo, este módulo combina rotación vertical con oscilación horizontal, lo que lo hace extraordinariamente eficaz para el biselado de ranuras interiores, el desbarbado de perforaciones y el tratamiento detallado de cantos internos.
- Rendimiento integral: Garantiza un matizado perfecto en geometrías internas complejas y contribuye activamente a la capacidad global de redondeado de bordes.
3. Módulo de Cepillos Rotativos (Rotary Brushes)
En la etapa final, los cepillos rotativos dispuestos en filas desplazadas (offset) aplican un acabado de grano multidireccional y completan el proceso de redondeado.
- Cumplimiento de la norma R2.5+: Al trabajar en combinación con los cepillos superiores, esta configuración permite alcanzar un redondeado de cantos R2.5+, garantizando perfiles suaves y homogéneos que cumplen los requisitos más estrictos de adherencia de pintura (powder coating) y seguridad operativa.
4. Módulo de Retención de Piezas y Cinta Transportadora
El sistema dispone de una cinta transportadora de alta amortiguación con variador de velocidad para asegurar un transporte estable y continuo.
- Fijación adaptativa: Las piezas se aseguran mediante rodillos de presión combinados con adsorción por vacío o retención magnética de alta intensidad (según el tipo de material férreo o no férreo), manteniendo una alineación perfecta durante todas las fases de acabado.
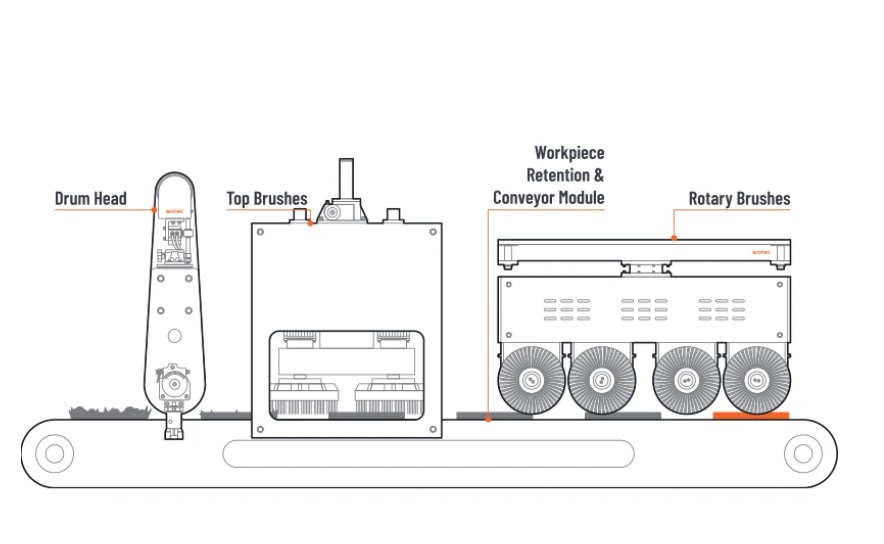
Desbarbado agresivo, redondeado R2.5+ y acabado multidireccional en 1 sola pasada.
Principales ventajas
- Redondeado R2.5+: Cumplimiento estricto para máxima adherencia en pintura, powder coating y galvanizado.
- Biselado de Geometrías Interiores: Domina contornos internos, taladros y calados complejos.
- Acabado Multidireccional: Textura uniforme y libre de marcas directivas o rayas.
- Procesamiento Todo en Uno: Elimina cuellos de botella unificando 3 etapas de trabajo en una única pasada continua.